Vacuum Sensor: Precision Pressure Measurement

application/Vacuum-sensor, application/Vacuum-sensor, 
Inquiry
Inquiry

Vacuum sensor

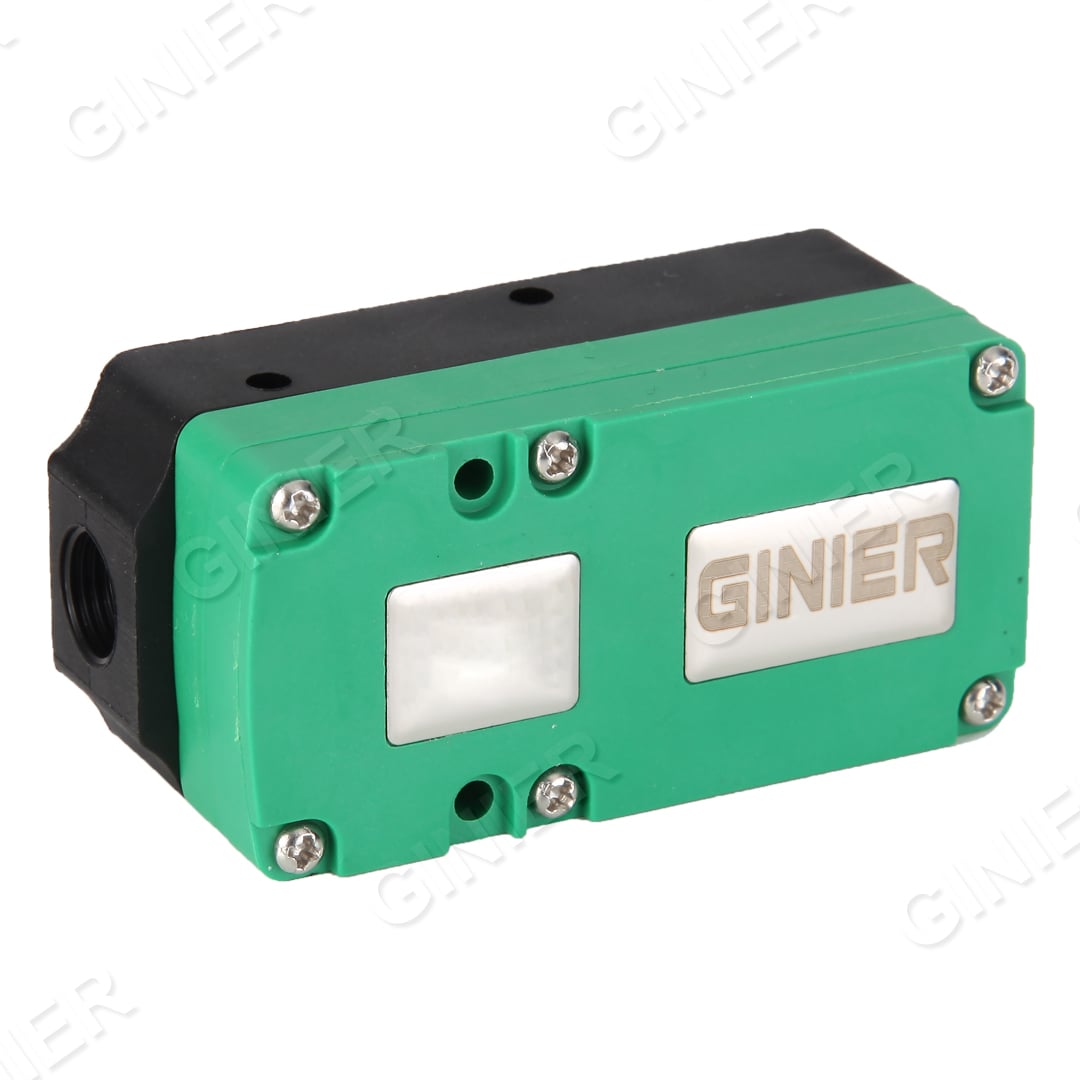
A vacuum sensor is a precision instrument designed to measure and monitor pressure levels in vacuum systems and environments. This advanced device detects extremely low pressure conditions, making it essential for various industrial and scientific applications. The vacuum sensor operates by translating pressure variations into electrical signals that users can easily interpret and analyze. The primary function of a vacuum sensor is to provide accurate real-time pressure measurements in vacuum chambers, processing equipment, and specialized environments where maintaining specific pressure levels is critical. Modern vacuum sensors utilize sophisticated technological features including piezoelectric technology, capacitive sensing, and thermal conductivity measurement methods. These technologies enable the vacuum sensor to deliver precise readings across a wide range of pressure specifications. Vacuum sensors find extensive applications across multiple industries. In semiconductor manufacturing, the vacuum sensor ensures optimal conditions during chip production. Pharmaceutical companies rely on vacuum sensors during freeze-drying processes and sterile packaging operations. Research laboratories use vacuum sensors in analytical instruments and experimental apparatus. The food processing industry employs vacuum sensors in vacuum packaging and preservation systems. The technological sophistication of modern vacuum sensors includes digital displays, wireless connectivity, and data logging capabilities. A quality vacuum sensor offers reliability, repeatability, and quick response times. These instruments can handle challenging environments and maintain accuracy over extended operational periods. The vacuum sensor has become indispensable in contemporary manufacturing and scientific research, supporting quality control and operational efficiency across diverse sectors.
The vacuum sensor offers numerous practical benefits that make it an invaluable investment for businesses and research facilities. Most importantly, a vacuum sensor delivers exceptional measurement accuracy, ensuring that vacuum systems operate at precise specifications required for specific applications. This accuracy directly translates to improved product quality and reduced waste in manufacturing processes. Operationally, the vacuum sensor significantly enhances system reliability by providing continuous monitoring and early warning capabilities. When pressure conditions deviate from target parameters, the vacuum sensor alerts operators immediately, preventing equipment damage and process failures. This proactive monitoring capability saves considerable time and resources by avoiding costly downtime. The vacuum sensor demonstrates outstanding versatility across different applications and industries. Whether used in laboratory settings, industrial manufacturing, or specialized research environments, a reliable vacuum sensor adapts seamlessly to diverse operational requirements. This flexibility makes the vacuum sensor an excellent choice for facilities managing multiple vacuum-dependent processes. From a decision-useful perspective, investing in a quality vacuum sensor provides long-term value through durability and consistent performance. Modern vacuum sensor technology requires minimal maintenance while delivering years of reliable service. The vacuum sensor integration with digital monitoring systems enables data collection and analysis, supporting process optimization and compliance documentation. Cost-effectiveness represents another significant advantage of contemporary vacuum sensors. By maintaining optimal vacuum conditions automatically, the vacuum sensor reduces energy consumption and extends equipment lifespan. Operators benefit from improved efficiency metrics, better product consistency, and enhanced workplace safety. The vacuum sensor's ability to prevent vacuum-related problems justifies its investment through operational savings and risk mitigation.

Latest News

Meet GINIER | 2026 South China International Industry Fair

04

Aug

Meet GINIER | 2026 South China International Industry Fair

View More
GINIER Wishes All Workers a Happy Labour Day

04

Aug

GINIER Wishes All Workers a Happy Labour Day

View More
GINIER New HBUE Anti-static Suction Cups Launched

04

Aug

GINIER New HBUE Anti-static Suction Cups Launched

View More

Precision Measurement Across Variable Pressure Ranges

Precision Measurement Across Variable Pressure Ranges

The vacuum sensor excels at delivering accurate measurements across an exceptionally wide pressure range, from atmospheric conditions down to ultra-high vacuum levels. This broad measurement capability means a single vacuum sensor can serve multiple applications without requiring specialized variations. The precision achieved by advanced vacuum sensor technology ensures measurements remain consistent and reliable even when monitoring challenging conditions or rapid pressure fluctuations. Industries relying on critical vacuum processes benefit tremendously from the vacuum sensor's ability to maintain measurement accuracy under demanding circumstances. The technological sophistication embedded within each vacuum sensor enables operators to trust readings completely, supporting informed decision-making and process adjustments. Whether monitoring semiconductor manufacturing equipment or laboratory experimental chambers, the vacuum sensor provides the consistent, dependable performance that precision work demands.
Real-Time Monitoring and Rapid Response Capabilities

Real-Time Monitoring and Rapid Response Capabilities

The vacuum sensor provides instantaneous pressure detection and reporting, enabling real-time system monitoring that prevents operational problems before they occur. This immediate feedback capability distinguishes the vacuum sensor from older measurement technologies that required manual checking or slower response times. The rapid response characteristics of a modern vacuum sensor allow automated systems to adjust vacuum conditions continuously, maintaining optimal parameters throughout operational cycles. Equipment operators appreciate the vacuum sensor's ability to trigger alerts and corrective actions automatically when pressure deviates from acceptable ranges. The vacuum sensor integration with automated control systems creates intelligent monitoring environments that enhance safety and efficiency. By delivering pressure data continuously and instantaneously, the vacuum sensor supports proactive maintenance strategies and prevents equipment emergencies that could compromise production schedules.
Durable Design Built for Industrial Environments

Durable Design Built for Industrial Environments

The vacuum sensor features robust construction designed specifically to withstand challenging industrial conditions, extreme temperature fluctuations, and demanding operational environments. Modern vacuum sensor manufacturing emphasizes durability and reliability, ensuring extended service life even in harsh conditions. The vacuum sensor resists contamination, maintains calibration accuracy over time, and requires minimal maintenance compared to less advanced alternatives. This durability makes the vacuum sensor a cost-effective solution for facilities operating continuously or in challenging applications. The vacuum sensor's reliable performance reduces emergency repairs and unexpected equipment failures that disrupt operations and increase expenses. Facilities investing in quality vacuum sensor equipment benefit from years of consistent performance, reliable data collection, and dependable system operation without frequent replacement or recalibration requirements.